
Özel Alüminyum Alaşımlı Kaynak Teli: OEM Uygulamaları için Temel Özellikler
Bir ray imalat programı için dolgu metali tedarik eden bir OEM kaynak mühendisi, özel alüminyum alaşımlı kaynak telini deneme yanılma yoluyla doğrulayamaz. Üretime giren her makara, belgelenmiş bir alaşım bileşimini karşılamalı, tanımlanmış bir çap toleransına sahip olmalı, robotik ekipmanla kesintisiz beslenmeli ve parti düzeyinde izlenebilirlikle gönderilmelidir. Satınalma siparişine yazılan spesifikasyonlar, ilk kaynağın kalifikasyonu geçip geçmeyeceğine veya ilk vardiyanın yeniden işlemeyle bitip bitmeyeceğine karar verir.
Özel alüminyum alaşımlı kaynak teli, tanımlanmış bir kaynak işlemi ve yapısal uygulama için alıcının belirlediği AWS sınıflandırmasına, kimyasal bileşime, çapa, paketleme konfigürasyonuna ve kalite standardına göre üretilen bir dolgu metalidir. OEM satın alma ekipleri, teli bir emtia olarak değil, döngü süresi, yeniden işleme oranı ve nihai ürün sertifikasyonu açısından ölçülebilir sonuçları olan bir süreç girdisi olarak değerlendiriyor.
Özel alüminyum alaşımlı kaynak teli Belirli bir alaşım sınıflandırmasına, kontrollü kimyaya, doğrulanmış mekanik özelliklere ve tanımlanmış ambalaja sahip, bir OEM'in yeterlilik ve üretim gereksinimlerini karşılamak üzere üretilmiş bir dolgu metalidir.
Alaşım Kararı: Tel Kimyasının Ana Metal ve Görevle Eşleştirilmesi
Bir OEM kilitinin ilk spesifikasyonu alaşım sınıflandırmasıdır çünkü kimyasal bileşim aralığını ve kaynak birikintisinin mekanik zarfını sabitler.
Yanlış alaşım kimyasının seçilmesi, alüminyum üretiminde kaynak çatlamalarının, mukavemet eksikliklerinin ve korozyon arızalarının en sık görülen nedenidir. Dolgu sistemi temel alaşıma, servis ortamına ve anotlama veya ısıl işlem gibi kaynak sonrası gereksinimlere uygun olmalıdır. Alaşım seçimi aynı zamanda kaynak işlemiyle de etkileşime girer: darbeli MIG, sprey transferi ve TIG'nin her biri aynı dolgu kimyası üzerinde farklı akım yoğunluğu ve soğutma koşulları uygular.
| sınıflandırma | Birincil Öğeler | Tipik Baz Alaşımları | Kaynaklı Mukavemet | Ana Sınırlama |
| ER4043 | Al-Si %5 | 6061, 6063, 3003 | Orta | 5xxx bağlantılarında daha düşük mukavemet |
| ER4943 | Al-Si %5 Mg | 6061 yapısal | 4043'ten yüksek | Daha yüksek birim maliyet |
| ER5356 | Al-Mg %5 | 5052, 5083, 6061 | Yüksek | Yüksek sıcaklıkta servis için değil |
| ER5183 | Al-Mg %4,5 Mn | 5083, 5086 | Yüksek | Daha yüksek ilerleme kuvveti gerektirir |
| ER5087 | Al-Mg %4,5 Zr | Yüksek-strength structures | Yüksekest in 5xxx | Zirkonyum primi |
6061-T6 ekstrüzyonlarının kaynaklanması için OEM'ler için ER4043, katılaşma çatlağı direnci ve pürüzsüz boncuk profili nedeniyle varsayılan olarak kalır. Kaynaklı montajın kaynak sonrası ısıl işlem olmadan yük taşıması gerekiyorsa, ER4943 veya 5xxx serisi alaşım daha güvenli spesifikasyondur.
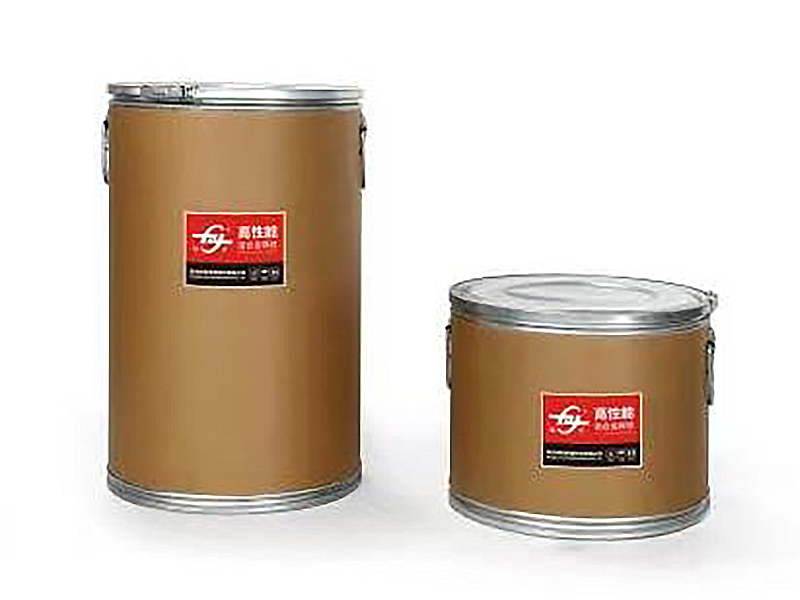 ER4043 6061 Ekstrüzyonlar için Silikon Alüminyum Kaynak Teli Bu %5'lik silikon dolgu maddesi, kaynak sonrası ısıl işlem olmadan 6061-T6 kaynağı için varsayılan seçimle eşleşerek iyi akışkanlık ve çatlama direnci sunar. Yaygın alaşımlarla geniş uyumluluğu, onu OEM montajları için pratik bir temel haline getirir. Ürünü Görüntüle →
Çap Toleransı, Döküm ve Helis: Gizli Değişkenler
Çap toleransı, döküm ve sarmal, üretim sınıfı teli laboratuvar sınıfı malzemeden ayıran fiziksel özelliklerdir.
Robotik MIG'yi dakikada 12 metre tel besleme hızıyla çalıştıran bir OEM hattı, 0,05 mm çapındaki dalgalanmayı absorbe edemez. Değişiklik akım yoğunluğunu, ark kararlılığını ve nüfuz etme profilini değiştirir. AWS A5.10, 1,6 mm'ye kadar tel çapları için çap toleransını artı veya eksi 0,01 mm olarak ayarlar; Bu bandı tutan özel tedarikçiler, vardiyalar boyunca tutarlı ark davranışı sunar.
- Çap: 0,8 mm, 1,0 mm, 1,2 mm ve 1,6 mm standart OEM hat boyutlarıdır; AWS A5.10'a göre tolerans /- 0,01 mm'dir.
- Döküm: Tel serbest bırakıldıktan sonraki doğal ilmek çapı, alaşım ve çapa bağlı olarak 100 mm ile 450 mm arasında kontrol edilir.
- Helis: döküm halkasının dikey yükselişi, maksimum 25 mm; aşırı sarmal, düzensiz ark konumuna ve geri yanmaya neden olur.
Ekipman üreticileri ve dolgu metali tedarikçilerinden gelen saha raporları, alüminyum hatlardaki MIG besleme kesintilerinin yaklaşık yüzde 60'ını tel kimyasından değil, döküm ve helis varyasyonlarından kaynaklamaktadır.
Özel bir tel kaynağını onaylamadan önce OEM'ler, hat denemesini besleyecek aynı üretim makarasından döküm ve helis ölçümü talep etmelidir. Kontak ucundaki görsel kontrol bir spesifikasyon değildir.
Yüzey Kalitesi ve Beslenebilirlik: Yeniden İşleme Maliyetlerinin Doğduğu Yer
Yüzey durumu, telin ark içerisine temiz bir şekilde ulaşıp ulaşmadığını ve birikintinin gözeneksiz kalıp kalmadığını belirler.
Alüminyum tel, ana metalden daha sert ve erime noktası daha yüksek olan doğal bir oksit filmi taşır. Yüzeyde çekme yağı, nem veya oksit kalıntıları kalırsa kaynak havuzu hidrojeni emer ve gözeneklilik oluşur. Kontrollü bir üretim hattından gelen özel tel, özel yağlayıcı kimyası ile çekilir, temizlenir ve yüzeyin tekrarlanabilirliğini korumak için kontrollü koşullar altında sarılır.
Kontrollü yüzey teli
Radyografik testlerde tutarlı besleme, stabil ark, minimum sıçrama ve 100 mm kaynak başına 2 gözenek altında gözeneklilik.
Kontrolsüz yüzey teli
Düzensiz besleme, ark dengesizliği, gözenek kümeleri, daha hızlı kontak ucu aşınması ve planlanmamış hat kesintileri.
Çinli alaşımlı tel üreticileri tarafından yayınlanan üretim verilerine göre, en düşük maliyetli ithal telden kontrollü yüzey kalitesine sahip özel spesifikasyona geçiş yapan OEM kaynak atölyeleri, alüminyum MIG hatlarında yeniden işlemede yüzde 15 ila 30 oranında azalma olduğunu bildirdi. ER5356 çalıştıran denizcilik ve otomotiv hatları için aynı yüzey disiplini, tuzlu su korozyon performansını ve kaynaklı montajın yorulma ömrünü doğrudan etkiler.
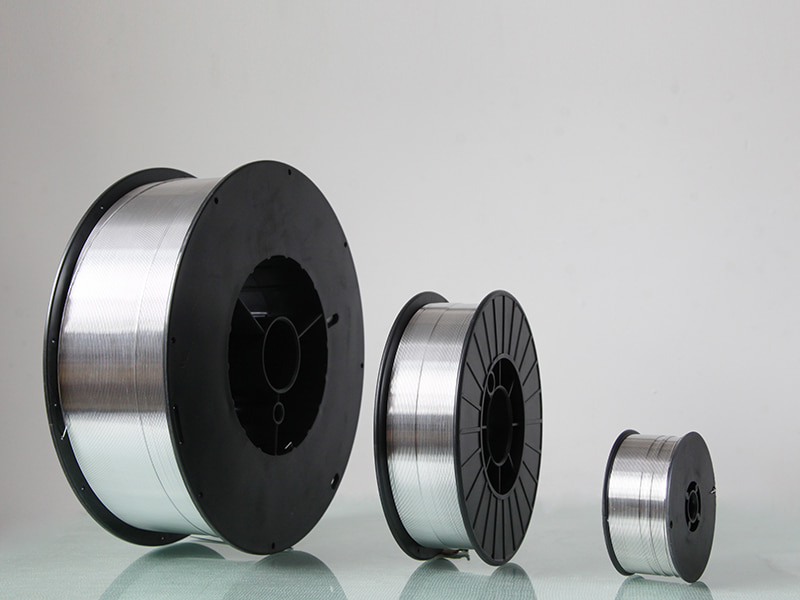 ER5356 Deniz ve Otomotiv Hatları için Alüminyum Kaynak Teli %5 magnezyum içeren bu tel, 5xxx, 6xxx ve 7xxx alaşımlarına uygun olarak yüksek mukavemet ve korozyon direnci sağlar. Kontrollü yüzey kalitesi, yeniden çalışmayı azaltmaya yardımcı olur ve zorlu kaynaklı yapılarda tuzlu su performansını destekler. Ürünü Görüntüle →
Yüzey kalitesi analiz sertifikasında görülmez. İlk üretim parçasındaki ilerleme kuvveti okumaları, ark stabilite kayıtları ve gözeneklilik sayımları ile doğrulanır.
Sertifikasyon, İzlenebilirlik ve OEM Tedarikçi Yeterliliği
Sertifikalar ve parti izlenebilirliği, bir OEM'in makaradaki telin satın alma siparişindeki tel ile eşleştiğini doğrulaması için ihtiyaç duyduğu kanıtlardır.
Özel alüminyum alaşımlı kaynak telinin her üretim partisi, kimyasal bileşimi, mekanik özellikleri ve geçerli AWS sınıflandırmasını listeleyen bir fabrika test raporuyla birlikte gönderilmelidir. Teklif talebi, yalnızca çizimdeki alaşım adını değil, program tarafından tanımlanan alüminyum kaynak teli spesifikasyon setinin tamamını referans almalıdır.
| Sertifikasyon | Kapsam | Tipik OEM Tetikleyici |
| Veritabanı | Alman demiryolu onayı | Raylı araç gövde imalatı |
| CE | AB uygunluğu | Avrupa'ya ihraç edilen ekipmanlar |
| ABS'ler | Amerikan Denizcilik Bürosu | Deniz yapıları ve açık deniz |
| DNV | Det Norske Veritas | Gemi yapımı ve deniz kaynağı |
| CCS | Çin Sınıflandırma Topluluğu | Çin'de klaslanan gemiler |
20 yılı aşkın alüminyum alaşımlı tel üretim tecrübesine sahip bir üretici olan Hangzhou Kunli Welding Materials Co., Ltd., DB, CE, ABS, DNV ve CCS onaylarına sahiptir ve CRRC ve Maersk tedarik zincirleri için yeterlilik denetimlerinden geçmiştir. Bu kayıt, özel kablolama programlarının yalnızca dahili QC belgelerine göre değil, gerçek OEM kalite sistemlerine göre de incelendiği anlamına gelir.
OEM onaylı bir tel tedarikçisi üründen fazlasını sunar: kanıt sunar. Parti izlenebilirliği, saklanan numuneler ve denetime hazır süreç kayıtları satın alınan ürünün bir parçasıdır.
Paketleme, Bekletme ve Hacim Taahhütleri
Paketleme sonradan akla gelen bir lojistik değil, bir süreç spesifikasyonudur çünkü yanlış makara veya sarma modeli otomatik bir hattı durdurur.
Bir OEM robot hücresi, bir makara boyutu, bir ödeme mekanizması ve bir tel besleme sistemi etrafında yapılandırılmıştır. Özel tel yanlış flanşa veya düzleştirici kurulumuna uymayan bir dökümle ulaşırsa hat durur. Mühendislik çizimindeki ambalaj özellikleri, makara tipini, sarma düzenini, katman sayısını ve makara başına ekleme sınırlarını içermelidir.
- D200 ve D300 makaraları: manuel ve robotik MIG için standart, makara başına 2 ila 6 kg.
- Fıçı ve varil paketleme: Yüksek hacimli otomatik hatlar için 50 ila 150 kg.
- Kazanç paketleri: Tersane ve saha kaynakları için 250 kg'a kadar sürekli besleme.
Hacim güvenilirliği paketleme denkleminin ikinci yarısıdır. Yıllık 2.500 tondan fazla alüminyum alaşımlı tel kapasitesine ve aylık 200 tondan fazla üretime sahip bir tedarikçi, OEM'leri spot piyasadan satın almaya zorlamadan çok aylı çerçeve anlaşmaları yapabilir. Bu tampon, sürekli vardiyalar çalıştıran programlar için tedarik riskini doğrudan azaltır.
20
yılların alüminyum alaşımlı tel üretim tecrübesi
2500 ton
alaşımlı tel için yıllık üretim kapasitesi
30
ihracat sevkiyatı alan ülkeler
İthalatın Değiştirilmesi: Özel Alaşımlı Tel Tedarikinde Stratejik Değişim
İthal alüminyum kaynak telinin ekonomisi ve teslim süresi riski, OEM programlarını nitelikli yerli özel tedarikçilere kaydırdı.
İthal birinci sınıf tel, daha uzun teslim süreleri, daha yüksek lojistik maliyetleri ve daha yavaş bir teknik geri bildirim döngüsü taşır. Özel alaşımlı tel üreticisi spesifikasyonu ayarlayabilir, bir üretim denemesi gerçekleştirebilir ve teslimatı birkaç hafta içinde stabilize edebilir. Hangzhou Kunli'nin ürün geçmişi şu modeli takip ediyor: telleri, yabancı yerleşiklerle aynı yeterlilik kapılarını geçtikten sonra yurt içi programlarda ithal edilen yüksek performanslı alüminyum kaynak malzemelerinin yerini aldı. Şirketin Xiaoshan Bölgesi'ndeki üretim üssü, hat operatörlerinin yüzde 90'ından fazlasının teknik eğitim geçmişine sahip olduğu bir işgücünü istihdam ediyor ve Pekin Demir Dışı Metaller Genel Araştırma Enstitüsü ve Orta Güney Üniversitesi ile olan Ar-Ge işbirliği, sürekli alaşım iyileştirmeyi destekliyor.
Özel alüminyum alaşımlı kaynak teli sınıflandırmasına göre tipik kaynaklı çekme mukavemeti
Birden fazla partide tutarlı mekanik özelliklere sahip özel bir alüminyum alaşımlı kaynak teline ihtiyaç duyan OEM programları için, sertifikalı bir yerli tedarikçiyle çalışmak, yeterlilik döngüsünü kısaltır ve mühendislik mülkiyetini hatta daha yakın tutar. Demiryolu taşıt yapıları ve denizcilik montajları da dahil olmak üzere yüksek mukavemetli 5xxx uygulamaları bu modelden en fazla fayda sağlar çünkü tedarikçinin nitelikli süreç penceresi, OEM'in başlangıç noktası haline gelir.
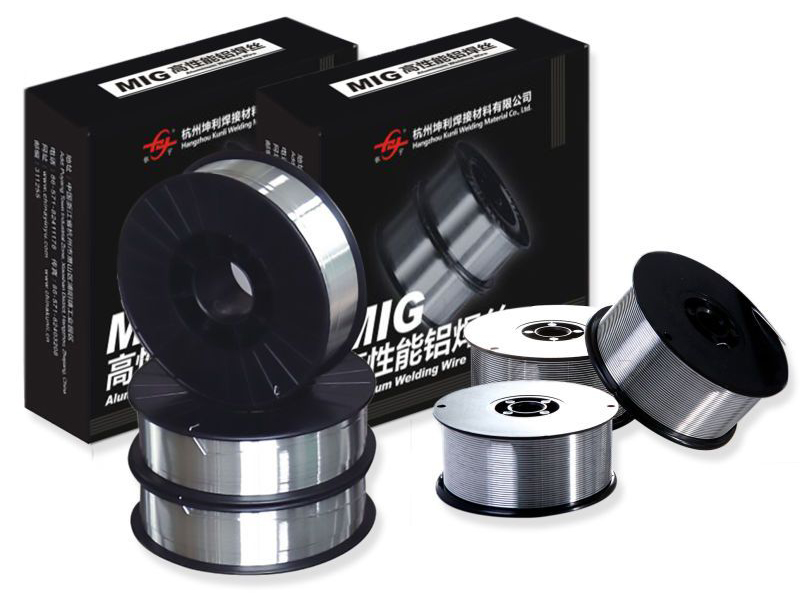 ER5183 Yüksek Mukavemetli Deniz ve Demiryolu için Alüminyum Kaynak Teli Bu %4,5'lik magnezyum dolgu maddesi, mükemmel deniz suyu korozyon direnci ve kriyojenik tokluk ile birlikte ER5356'ya göre daha yüksek kaynaklanmış mukavemet sağlar. Demiryolu, denizcilik ve basınçlı kap uygulamalarında 5083 ve diğer 5xxx/6xxx/7xxx alaşımlarına uygundur. Ürünü Görüntüle →
Sıkça Sorulan Sorular
OEM'ler özel alüminyum alaşımlı kaynak teli için hangi çap toleranslarını belirtmelidir?
AWS A5.10, 1,6 mm'ye kadar tel çapları için artı veya eksi 0,01 mm'ye izin verir. OEM satın alma siparişleri toleransı açıkça belirtmeli ve her üretim partisi için bir ölçüm raporu talep etmelidir çünkü çap kayması, otomatik hatlarda akım yoğunluğunu ve ark stabilitesini değiştirir.
Döküm ve helis robotik MIG kaynağını nasıl etkiler?
Döküm ve sarmal, telin makara ile kontak ucu arasında nasıl davranacağını kontrol eder. Aşırı sarmal telin yörüngesini bozarak ark pozisyonunun düzensiz olmasına, geri yanmaya ve ucun erken aşınmasına neden olur. OEM robotik hücreler için dökümü 100 ila 450 mm arasında ve helezonu 25 mm'nin altında tutun.
Bir OEM, bir alüminyum kaynak teli tedarikçisini nitelendirmeden önce hangi sertifikaları doğrulamalıdır?
Denizcilik, demiryolu ve ihracat programları için ABS, DNV, CCS ve DB onaylarının yanı sıra son ürünün AB pazarına girdiği yerde CE uygunluğunu doğrulayın. Tedarikçi ayrıca sevk edilen her tel partisi için kimyasal bileşim ve mekanik özellik verilerini içeren parti düzeyinde değirmen test raporları da sağlamalıdır.
Özel alaşımlı tel tedarikçisi hangi minimum sipariş miktarlarını destekleyebilir?
Aylık 200 tondan fazla kapasiteye sahip özel tedarikçiler, çerçeve anlaşmaları kapsamında hat kalifikasyonu için 5 ila 10 kg'lık deneme makaralarını ve alaşım başına ayda yüzlerce kilogramlık üretim hacimlerini destekleyebilir. Makara ve paketleme spesifikasyonu genellikle alaşım kimyasından daha büyük bir kısıtlamadır.
NEXT:Alüminyum Kaynak Teli Özellikleri: Teklif Taleplerinize Dahil Edilecek Temel Parametreler
ilgili ürünler
-
 Daha fazla göster
5154 Alüminyum Alaşımlı Kaynak Teli
-
 Daha fazla göster
ER4043 Silikon Alüminyum Kaynak Teli
-
 Daha fazla göster
ER4047 Alüminyum Mig Kaynak Teli
-
 Daha fazla göster
ER5154 Al-Mg Alaşımlı Tel
-
 Daha fazla göster
ER5087 Magnezyum Alüminyum Kaynak Teli
-
 Daha fazla göster
Alüminyum Kaynak Teli ER5183
-
 Daha fazla göster
Alüminyum Kaynak Teli ER5356
-
 Daha fazla göster
ER5554 Alüminyum Kaynak Teli
-
 Daha fazla göster
ER5556 Alüminyum Kaynak Teli
-
 Daha fazla göster
ER1100 Alüminyum Kaynak Teli
-
 Daha fazla göster
ER5754 Alüminyum Kaynak Teli
-
 Daha fazla göster
ER2319 Alüminyum Kaynak Teli

